
Praktický průvodce odstraňováním problémů pro výrobce trubek
Řešení od ST Machineries Tube Mill Engineering Team


Výrobní linka válcovny trub je kontinuální výrobní systém. Když každá sekce správně spolupracuje, mohou výrobci dosáhnout stabilního výkonu, konzistentní kvality trubek a předvídatelných výrobních nákladů.
V každodenním provozu se však mohou výrobci trubek setkat s různými problémy:
- Nestabilní kvalita svařování
- Odchylka průměru trubky
- Špatná kulatost
- Povrchové škrábance
- Časté zastavení stroje
- Vysoká zmetkovitost
- Pomalé přepínání
- Krátká životnost válečku
Tyto problémy ne vždy pocházejí z jedné součásti. Trubkový mlýn zahrnuje několik procesů:
Posun svitku → Tváření → Svařování → Zpracování svaru → Dimenzování → Rovnání → Řezání → Kontrola
Problém v jedné sekci může ovlivnit výkon celé výrobní linky.
NaST Machineries, spolupracujeme s výrobci trubek po celém světě a pomáháme zákazníkům analyzovat výrobní problémy, optimalizovat nastavení zařízení a zlepšit stabilitu výroby.
S více než 26 lety zkušeností s výrobou válcoven trub se ST Machineries zaměřuje nejen na dodávky zařízení, ale také na pomoc zákazníkům dosahovat spolehlivé dlouhodobé-výroby. (stmachineries.com)
Tato příručka shrnuje nejběžnější problémy s válcováním trub a praktická řešení založená na skutečných výrobních situacích.
Nestabilní kvalita svaru


Popis problému
Kvalita svaru je jedním z nejdůležitějších ukazatelů při výrobě trubek.
Mezi běžné problémy se svařováním patří:
- Praskliny ve svarech
- Neúplná penetrace
- Nerovnoměrný svarový šev
- Nadměrná svarová housenka
- Pórovitost
- Vypálit-
Tyto problémy mohou mít za následek:
- Netěsnost trubky
- Neúspěšné tlakové zkoušky
- Stížnosti zákazníků
- Zvýšený výrobní odpad
Možné příčiny
1. Nesprávné parametry svařování
Pro TIG, laserové nebo HF svařování musí parametry odpovídat:
- Typ materiálu
- Tloušťka stěny
- Rychlost výroby
Nesprávné nastavení může způsobit nestabilní svařování.
Příklady:
- Nadměrný svařovací výkon → přehřátí
- Nedostatečný výkon → neúplná fúze
2. Nestabilní stav tváření
Před svařováním se musí okraje pásu přesně dotýkat.
Pokud tvarovací sekce vytvoří:
- Nerovné okraje
- Nesprávná svařovací mezera
- Nesouosost
Svařovací systém nemůže zcela kompenzovat.
3. Špatná příprava materiálu
Problémy mohou pocházet z:
- Špinavý povrch pásu
- Kontaminace olejem
- Poškozený okraj pásku
Řešení od ST Machineries
Doporučujeme:
Zkontrolujte přesnost tvarování
Kontrolovat:
- Zarovnání válečků
- Pozice pásu
- Svařovací mezera
Optimalizujte svařovací parametry
Upravit:
- Svařovací výkon
- Rychlost svařování
- Ochranný plyn
- Poloha elektrody
Zlepšit přípravu materiálu
Zajistit:
- Očistěte povrch pásu
- Stabilní kvalita cívky
- Správná třída materiálu
Stabilní proces svařování vyžaduje koordinaci mezi přesností tváření a kontrolou svařování.
Variace průměru trubky


Popis problému
Odchylka průměru trubky ovlivňuje:
- Výkon montáže
- Přijetí zákazníkem
- Další zpracování
Typické problémy:
- Příliš velký průměr
- Příliš malý průměr
- Oválný tvar trubky
- Nekonzistentní rozměry
Možné příčiny
1. Nesprávné seřízení válečku
Velikostní válečky určují konečné rozměry trubky.
Nesprávné nastavení může způsobit:
- Nerovnoměrné snížení
- Deformace trubky
- Rozměrová nestabilita
2. Opotřebení válců
Po dlouhém provozu:
- Povrch válců se opotřebovává
- Přesnost tváření klesá
- Kvalita trubek se stává nestabilní
3. Variace materiálu
Různé šarže cívek se mohou lišit v:
- Tloušťka
- Tvrdost
- Mechanické vlastnosti
Řešení
ST Machineries doporučuje:
- Pravidelná kontrola válců
- Přesné umístění válečku
- Záznam výrobních parametrů
- Vstupní kontrola materiálu
U aplikací s přesnými trubkami by měla být kontrola rozměrů sledována během výroby, nejen po hotových výrobcích.
Špatná kulatost trubky


Popis problému
Špatné zaoblení znamená, že dokončená trubka si nezachovává konzistentní kruhový tvar.
Mezi problémy patří:
- Oválné trubky
- Nerovnoměrné namáhání stěny
- Obtížné následné zpracování
Možné příčiny
1. Nesprávný návrh tváření
Proces tváření musí pás postupně přetvářet.
Pokud je deformace příliš agresivní:
- Namáhání materiálu se zvyšuje
- Tvar trubky se stává nestabilním
2. Nesprávné nastavení velikosti
Sekce dimenzování řídí konečnou geometrii.
Nesprávné nastavení ovlivňuje:
- Kulatost
- Přímost
- Průměr
Řešení
Vylepšit:
- Roll design
- Sekvence tvarování
- Úprava velikosti
- Vyrovnání stroje
ST Machineries navrhuje systémy pro tváření trubek podle:
- Velikost trubky
- Vlastnosti materiálu
- Výrobní požadavky
Škrábance a defekty na povrchu trubky


Popis problému
Kvalita povrchu je důležitá zejména pro:
- Dekorativní trubky
- Nábytkové trubky
- Potravinářské-zkumavky
- Lékařské trubky
Časté závady:
- Škrábance
- Roller značky
- Stiskněte značky
- Povrchová oxidace
Možné příčiny
1. Poškozené válečky
Opotřebené válečky mohou vytvářet:
- Lineární škrábance
- Povrchové značky
2. Nesprávné mazání
Nedostatečné mazání zvyšuje:
- Tření
- Tvorba tepla
- Povrchové poškození
3. Cizí materiál
Prach nebo kovové částice mezi:
- Váleček
- Pásový povrch
může poškodit hotové trubky.
Řešení
Doporučené akce:
- Pravidelně čistěte válečky
- Vyměňte poškozené nástroje
- Kontrolní mazání
- Udržujte čisté výrobní prostředí
U dekorativních trubek z nerezové oceli stav nástroje přímo ovlivňuje vzhled produktu.
Časté prostoje válcovny trub


Popis problému
Neočekávané prostoje se snižují:
- Výrobní kapacita
- Spolehlivost dodání
- Ziskovost továrny
Běžné důvody prostojů:
- Selhání elektřiny
- Poškození ložiska
- Selhání svařovacího systému
- Hydraulické problémy
- Výměna válečku
Možné příčiny
Nedostatek preventivní údržby
Mnoho továren čeká, dokud zařízení selže.
To vytváří:
- Delší doba opravy
- Vyšší cena náhradních dílů
- Přerušení výroby
Nesprávný provoz stroje
Špatný provoz může způsobit:
- Přetížení
- Nesprávná úprava
- Rychlejší opotřebení součástí
Řešení
ST Machineries doporučuje preventivní údržbu:
Denní kontroly
Kontrolovat:
- Mazání
- Hluk
- Teplota
- Vibrace stroje
Pravidelná údržba
Kontrola:
- Ložiska
- Části převodovky
- Elektrický systém
- Svařovací komponenty
Plán údržby je mnohem efektivnější než nouzové opravy.
Vysoká míra zmetkovitosti během výroby


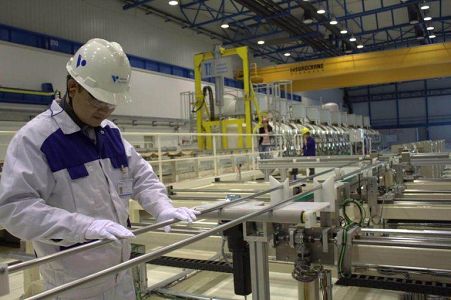
Popis problému
Vysoká míra zmetkovitosti se zvyšuje:
- Materiálové náklady
- Cena práce
- Výrobní ztráta
Běžné příčiny:
- Vady svařování
- Špatné rozměry
- Povrchové poškození
- Chyby při řezání
Řešení
Zlepšit monitorování procesů
Monitor:
- Stabilita svařování
- Rozměry trubky
- Parametry stroje
Použijte online kontrolu
Možné systémy:
- Testování vířivými proudy
- Laserové měření
- Kontrola povrchu
Nalezení vad během výroby zabraňuje velkému množství vadných trubek.
Dlouhá doba výměny válcovny trubek


Popis problému
Mnoho výrobců trubek vyrábí různé velikosti.
Časté změny snižují produktivitu.
Mezi problémy patří:
- Dlouhá doba výměny válečku
- Opakovaná úprava
- Zkušební výrobní odpad
Řešení
Použijte nástroj pro rychlou výměnu
výhody:
- Rychlejší přepínání výroby
- Méně prostojů
- Snížená pracovní síla
Uložit výrobní receptury
Záznam:
- Nastavení válečků
- Parametry svařování
- Rychlost stroje
Digitální výrobní záznamy pomáhají operátorům rychle obnovit nastavení.
Problémy s řezáním trubek


Popis problému
Problémy s řezáním zahrnují:
- Nesprávná délka trubky
- Burrs
- Deformované konce trubek
- Pomalá řezná rychlost
Příčiny
- Nesprávný výběr čepele
- Špatná synchronizace řezání
- Vibrace stroje
Řešení
Optimalizovat:
- Řezné parametry
- Výběr čepele
- Vyrovnání stroje
Pro vysokorychlostní{0}}výrobu musí řezací systém odpovídat rychlosti válcování trubek.
Problémy s dovednostmi operátora


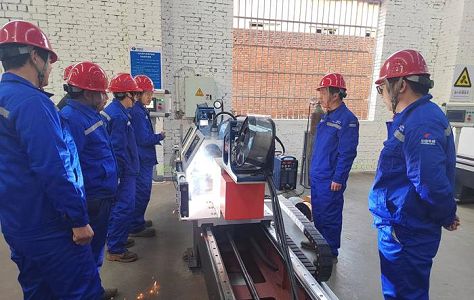
Popis problému
I pokročilé válcovny trub vyžadují kvalifikovanou obsluhu.
Problémy operátora mohou způsobit:
- Nesprávné nastavení
- Pomalé odstraňování problémů
- Nestabilní výroba
Řešení
Založit:
- Standardní operační postupy
- Záznamy parametrů
- Pravidelný trénink
Operátoři by měli rozumět:
- Konstrukce stroje
- Proces svařování
- Metody úprav
Jak ST Machineries pomáhá zákazníkům řešit problémy s válcováním trubek


U ST Machineries začíná odstraňování problémů od celého výrobního systému.
Analyzujeme:
Požadavky na produkt
- Materiál
- Specifikace trubky
- Aplikace
Výrobní proces
Včetně:
- Tváření
- Svařování
- Dimenzování
- Řezání
- Inspekce
Stav vybavení
Kontrola:
- Konstrukce stroje
- Stav nářadí
- Řídící systém
- Provozní parametry
Podpora válcovny trub ST Machineries
Zkušenosti s inženýrstvím válcovny trub
ST Machineries se specializuje na{0}}výrobu trubek pro:
- Trubky z nerezové oceli
- Průmyslové potrubí
- Automobilové trubky
- Lékařské trubky
- Trubky výměníku tepla
- Nábytkové trubky
Přizpůsobená výrobní řešení
Nabízíme:
- Výběr vybavení
- Návrh výrobní linky
- Optimalizace procesů
- Technická podpora
Kompletní technický servis
Podpora zahrnuje:
Před nákupem:
- Aplikační analýza
- Doporučení stroje
Během výroby:
- Instalace
- Uvedení do provozu
- Výcvik
Po doručení:
- Návod na údržbu
- Zlepšení procesu
-
Závěr
Problémy s válcováním trubek obvykle nejsou způsobeny jedinou komponentou.
Stabilní výroba vyžaduje koordinaci mezi:
- Přesnost tvarování
- Svařovací výkon
- Stav nářadí
- Údržba stroje
- Operátorské dovednosti
- Kontrola kvality
Cílem odstraňování problémů není pouze vyřešení dnešního problému.
Dobré řešení by mělo výrobcům pomoci dosáhnout:
- Nižší zmetkovitost
- Vyšší stabilita výroby
- Delší životnost zařízení
- Lepší konzistence produktu
Ve společnosti ST Machineries kombinujeme inženýrské zkušenosti s válcováním trub s praktickými znalostmi z výroby, abychom výrobcům pomohli vybudovat spolehlivé a efektivní systémy výroby trubek.
Ať už vyrábíte přesné trubky z nerezové oceli, automobilové trubky, trubky výměníků tepla nebo průmyslové trubky, ST Machineries poskytuje řešení pro válcování trub navržená pro stabilní dlouhodobý-provoz.


